+7 (4912) 503-209
vectorz2021@xmail.ru
Каталог металлорежущего оборудования
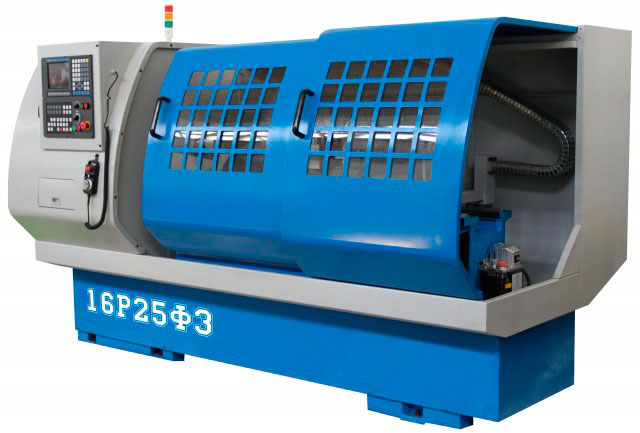
Ф отверстия в шпинделе — 80 мм
Макс. Ф, над станиной — 500 мм
Макс. Ф, над суппортом — 220 мм
РМЦ — 1000 мм
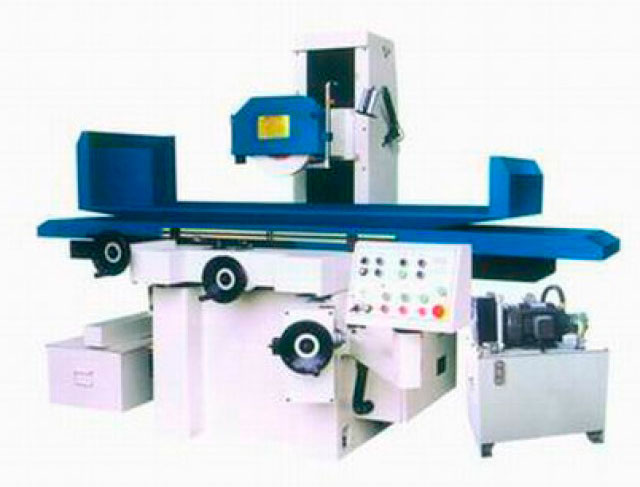
Размер раб-го стола — 400x800 мм
Макс. прод-ный ход стола — 920 мм
Макс. поп-ный ход стола — 450 мм
Расст. от оси шпинделя до пов-ти стола — 580 мм
Размер шлифовального круга — 355х40х127 мм
Скорость шпинделя — 1450 об/мин
Токарные станки с оперативной системой управления
Станки с оперативной системой управления это – шаг от универсальных станков к станкам с ЧПУ.
Оперативная система управления (ОСУ) это совокупность технических, программных и технологических решений, которые базируются на возможностях современной промышленной электроники и приводной техники, и направлены на повышение производительности труда и снижение нагрузки на оператора станка.
Современная оперативная система управления на токарном станке призвана обеспечивать:
- Возможность выполнения в ручном режиме отдельных операций или изготовления простых единичных деталей, как на универсальном станке;
- Возможность задания последовательности обработки детали на основе типовых технологических циклов в пошаговом диалоговом режиме с последующей автоматической реализацией этой последовательности;
- Возможность задания и выполнения технологических циклов, основанных на линейной и круговой интерполяции;
- Возможность хранения множества подготовленных программ для обработки деталей;
- Наглядность, интуитивную понятность, однозначность и эргономичность операторского интерфейса.
На станке, оснащенном ОСУ, программа изготовления детали делается «по месту» самим оператором, а не специально подготовленным программистом-технологом.
Достаточно подойти к станку с чертежом или эскизом детали, выбрать базовые циклы обработки (например, проточка шейки вала или нарезание многозаходной резьбы) в нужной последовательности и задать минимальное количество понятных параметров для каждого цикла.
Здесь же могут быть заданы и такие технологические переходы, как точение конуса или галтели на месте сопряжения двух диаметров вала. Так исключается необходимость в специальных приспособлениях (коническая линейка для конуса) и смена инструмента (для галтели). Все это повышает производительность станка и точность изготовления деталей.


